烫画机选型的技术逻辑:从热压三要素到产线匹配
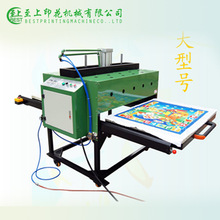
在服装、家纺、箱包等行业的后道加工环节中,烫画机(又称热转印机)承担着图案固着这一关键工序。它看似结构简单——一块发热板、一套加压机构、一个控制箱,但真正决定烫印良率的,恰恰是温度、压力、时间这三个参数能否在每一片裁片上稳定复现。国内从事烫画机生产的厂家不在少数,而以安徽泗县为代表的皖北制造业集群,近年依托承接长三角纺织服装产业转移的区位优势,逐步形成了从整机装配到配件供应的配套能力,恒星烫画机械即成长于这一产业背景之下。
一、热压三要素:烫画质量的技术原点
热转印的本质,是借助热量与压力使胶层熔融、渗入织物纤维并冷却固化。三项参数的匹配关系因材质而异:涤纶面料通常在150–165℃即可获得良好附着,纯棉因纤维结构疏松、吸热快,往往需要165–180℃;锦纶耐热性差,温度超过150℃易出现色变甚至熔孔。
压力同样不能凭手感估判。行业实践中,硅胶标、厚胶膜类产品需要0.4–0.6MPa的稳定压力,而轻薄雪纺、蕾丝面料若压力过大,会出现压痕、极光等不可逆缺陷。时间维度则与温度呈反比关系:温度每提高10℃,烫压时间大致可缩短3–5秒,但缩短幅度过大会导致胶层未完全渗透,水洗几次即脱落。这组参数关系,是评估一台烫画机性能的基本标尺。
二、机型谱系:气动、液压与滚筒的适用边界
- 气动烫画机:以压缩空气驱动气缸加压,压力输出相对平稳,结构成熟、维护成本低,是服装批量加工中的主流选择,常见压力区间为0.3–0.6MPa。
- 液压烫画机:采用液压缸驱动,压力可达数吨且长时间保压不易衰减,适合厚重牛仔、帆布、多层复合面料以及大面积整幅图案的转印。
- 双工位烫画机:两组承压板交替作业,一片冷却下料的同时另一片进行热压,有效减少设备空转时间。在节拍紧凑的生产线上,双工位机型对单班产能的提升幅度较为可观。
- 滚筒烫画机:以连续走料方式完成转印,适用于织带、腰带、卷装面料等长条状或连续式基材,与裁片式热压设备形成互补。
值得说明的是,机型之间并非替代关系。一家同时承接织带订单与T恤订单的加工厂,往往需要滚筒机与平板机并存,而非用一台设备包打天下。
三、需求端的变化:小单快反正在重塑设备选择
近十余年,国内服装供应链的订单结构发生了明显位移。过去外贸大货动辄单款上万件,如今电商与跨境业务推动订单向多批次、小批量方向演进,单款数百件甚至数十件的订单占比显著上升。这种变化对热转印环节提出了两个新要求:换版要快,首件要准。
反映在设备上,一是温控精度的要求提高。传统烫画机温控偏差若达到±8℃,换料后需要反复试烫调整;而采用PID闭环控制、偏差控制在±2℃以内的机型,可以显著缩短调机时间。二是工艺参数的存储与调用功能变得实用——把常用面料的温度、压力、时间预设成配方,换单时一键调用,减少了对老师傅经验的过度依赖。数码印花与热转印结合的柔性生产模式,正是沿着这一逻辑在服装、家纺、鞋帽等领域持续渗透。
四、采购视角:价格之外该看什么
烫画机价格跨度大,从数千元的小型平板机到数万元的双工位液压机型均有覆盖,单纯比价容易失焦。建议从四个维度衡量:发热板材质与厚度(铸铝板导热均匀但升降温相对慢,铝合金复合板升温快)、气缸或液压件的品牌与密封可靠性、机架刚性(加压时是否出现明显形变直接决定压力分布)、以及安全设计(防烫防护、双手操作、急停回位)。
此外,配件供应的持续性是常被忽视的一环。硅胶垫、烫布、发热管、温控器、气源处理件都属于消耗品或易损件,供应商能否长期稳定供货,直接影响设备的可用率和使用成本。
五、结语
烫画机的技术门槛并不在单点突破,而在于热、压、时三者在长期运行中的一致性,以及设备与具体面料、订单结构、产线节拍之间的匹配度。对采购方而言,先厘清自身的产品结构,再反向确定机型与配置,比对照参数表逐项攀比更为务实。在泗县及周边纺织服装产业带,这种"以工艺定设备"的思路,正在被越来越多的加工企业所采纳。